Produktionstechnologien
Kunststoff-Spritzguss
Wir spritzen Bauteile mit komplexer Geometrie – Griffe, Füße, Abläufe, Trichter und Siphons für Kühlgeräte und Gastronomiemöbel. Vom Werkzeugentwurf bis zur Serienfertigung. Eine Technologie von RefPlast, einer Marke der AiFO Gruppe.
Warum Spritzgießen
Komplizierte Form in wiederholgenauer Serie
Der Spritzguss erzeugt Bauteile mit unregelmäßigen Formen, Nuten, Vertiefungen und feinen Details, die sich weder durch Extrusion noch durch Thermoformen erreichen lassen.
Der Prozess ist zyklisch und automatisiert, jedes folgende Teil sieht daher gleich aus – und bei größeren Serien sinken die Stückkosten schnell.
Was wir fertigen
Spritzgussteile für Kältetechnik und HoReCa
Eingelassene Griffe
Griffe für Kühlgeräte aus widerstandsfähigen Kunststoffen – modern, in verschiedenen Formen und Größen.
Klebegriffe
Griffe mit 3M-Klebeband, in vielen Farben und Größen, ohne Bohren im Gerätekorpus montierbar.
Verstellbare Füße
Füße für Kühlgeräte und Gastronomiemöbel, die das Ausrichten und die tägliche Nutzung erleichtern.
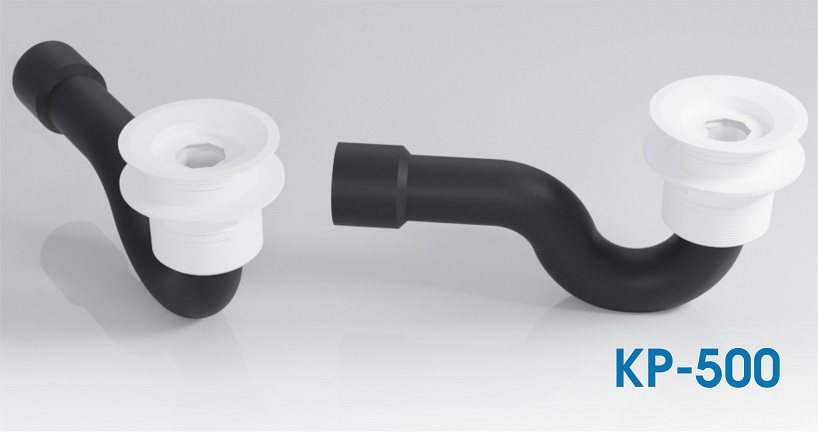
Abläufe, Trichter und Siphons
Komponenten für das Kondensatablaufsystem und die Montage von Gastronomiearmaturen.
Ihr Vorteil
Warum Sie bei uns spritzgießen sollten
Komplexe Formen
Der Spritzguss beherrscht Geometrien, die andere Kunststoffverfahren nicht erreichen.
Verschiedene Kunststoffe
Wir verarbeiten Granulate mit unterschiedlichen Eigenschaften – passend zu Belastung und Einbauort des Teils.
Detailtreue
Die gleichmäßige Füllung des geschlossenen Werkzeugs ergibt scharfe Kanten, Nuten und feine Kennzeichnungen.
Volle Wiederholgenauigkeit
Jeder Zyklus läuft identisch ab, Teile vom Serienanfang und -ende sind gleich.
Automatisierte Fertigung
Auswerfen des Teils, Schließen des Werkzeugs und der nächste Zyklus laufen ohne Bediener ab.
Niedrige Stückkosten
Kurzer Zyklus und wenig Handarbeit senken die Kosten je Teil bei größeren Serien.
Technische Parameter
Werkstoffe und Werkzeuge
- Technologie
- Spritzgießen von Thermoplasten
- Werkstoffe
- Thermoplastgranulate, nach Anwendung ausgewählt
- Werkzeuge
- Spritzgießwerkzeuge – eigene oder vom Kunden beigestellt
- Bearbeitung
- CNC-Bearbeitung und Entgraten
- Zyklus
- Ab wenigen Sekunden, je nach Bauteilgröße
- Serien
- Von Kleinserien bis zur Großserienfertigung
Fertigungsprozess
Vom Bauteilentwurf zum fertigen Produkt
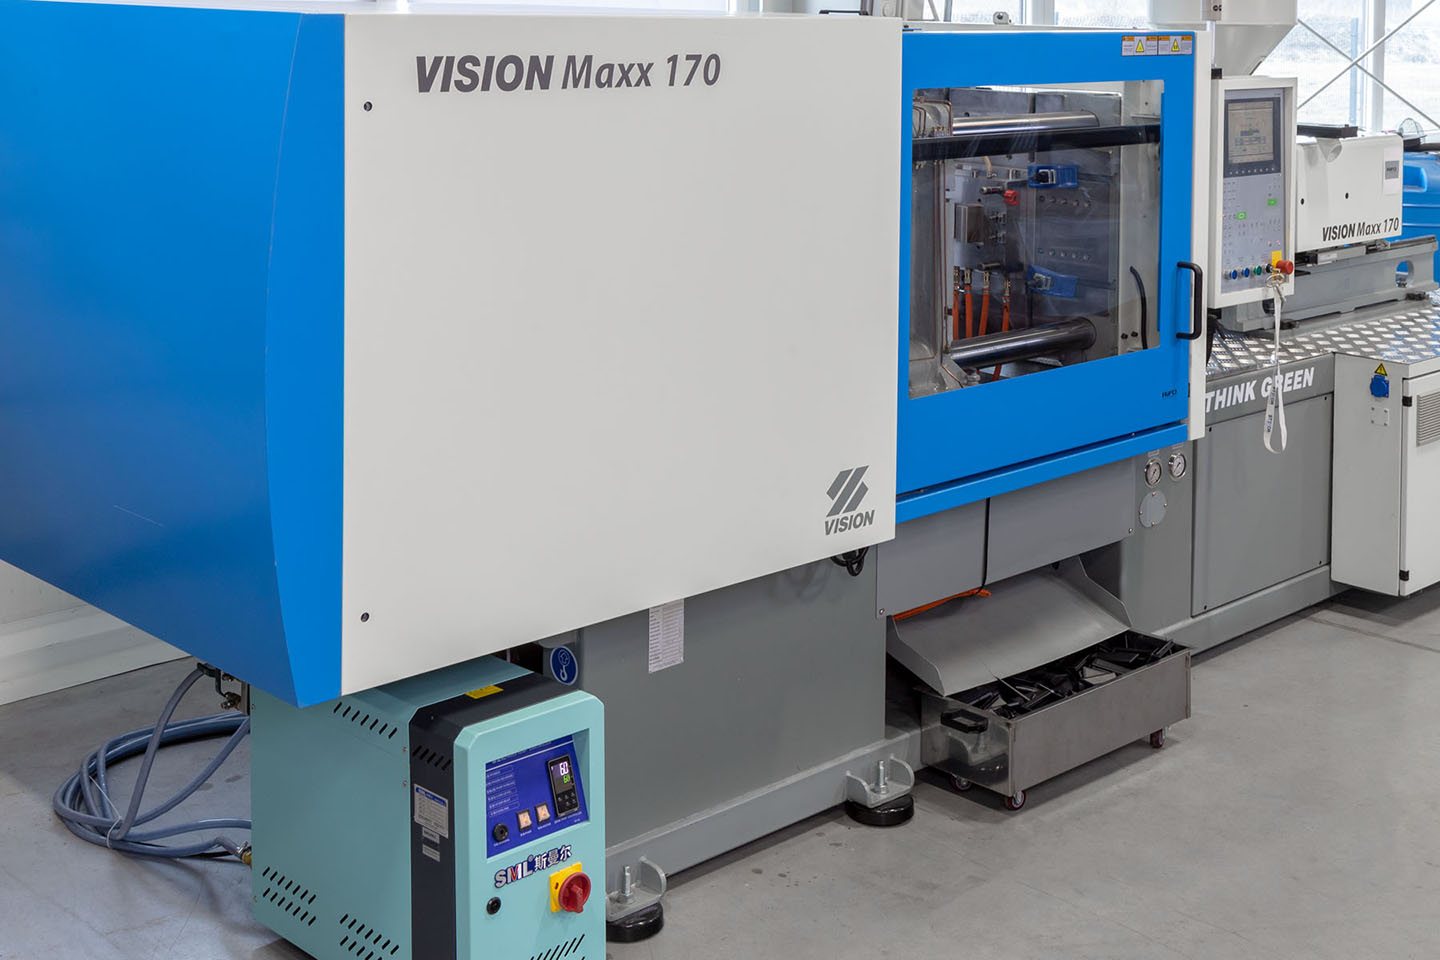
Spritzgießen ist ein geschlossener Zyklus: plastifiziertes Material wird unter Druck ins Werkzeug eingespritzt, gekühlt, und das fertige Teil wird automatisch ausgeworfen.
-
Bauteilentwurf
Unsere Ingenieure erstellen Zeichnungen und Modelle mit genauen Maßen und wählen den passenden Kunststoff.
-
Werkzeugbau
Auf Basis des Modells entsteht das Spritzgießwerkzeug, in dem das Bauteil gefertigt wird.
-
Plastifizieren
Das Granulat wird erwärmt und von der Schnecke gemischt, bis eine homogene, fließfähige Masse entsteht.
-
Einspritzen und Kühlen
Die Schmelze wird über die Düse in die Kavität eingespritzt und anschließend bis zur Erstarrung gekühlt.
-
Fertiges Produkt
Das Teil wird automatisch aus dem Werkzeug ausgeworfen, die Trennkanten werden vom Grat befreit.
Anwendungen
Wo unsere Bauteile arbeiten
- Kühlgeräte
- Gastronomiemöbel
- Ladentheken und Vitrinen
- Kondensatablaufsysteme
- Gastronomiearmaturen
- Bauteile nach Kundenwunsch
Produktionstechnologien
Sehen Sie, wie die Fertigung abläuft
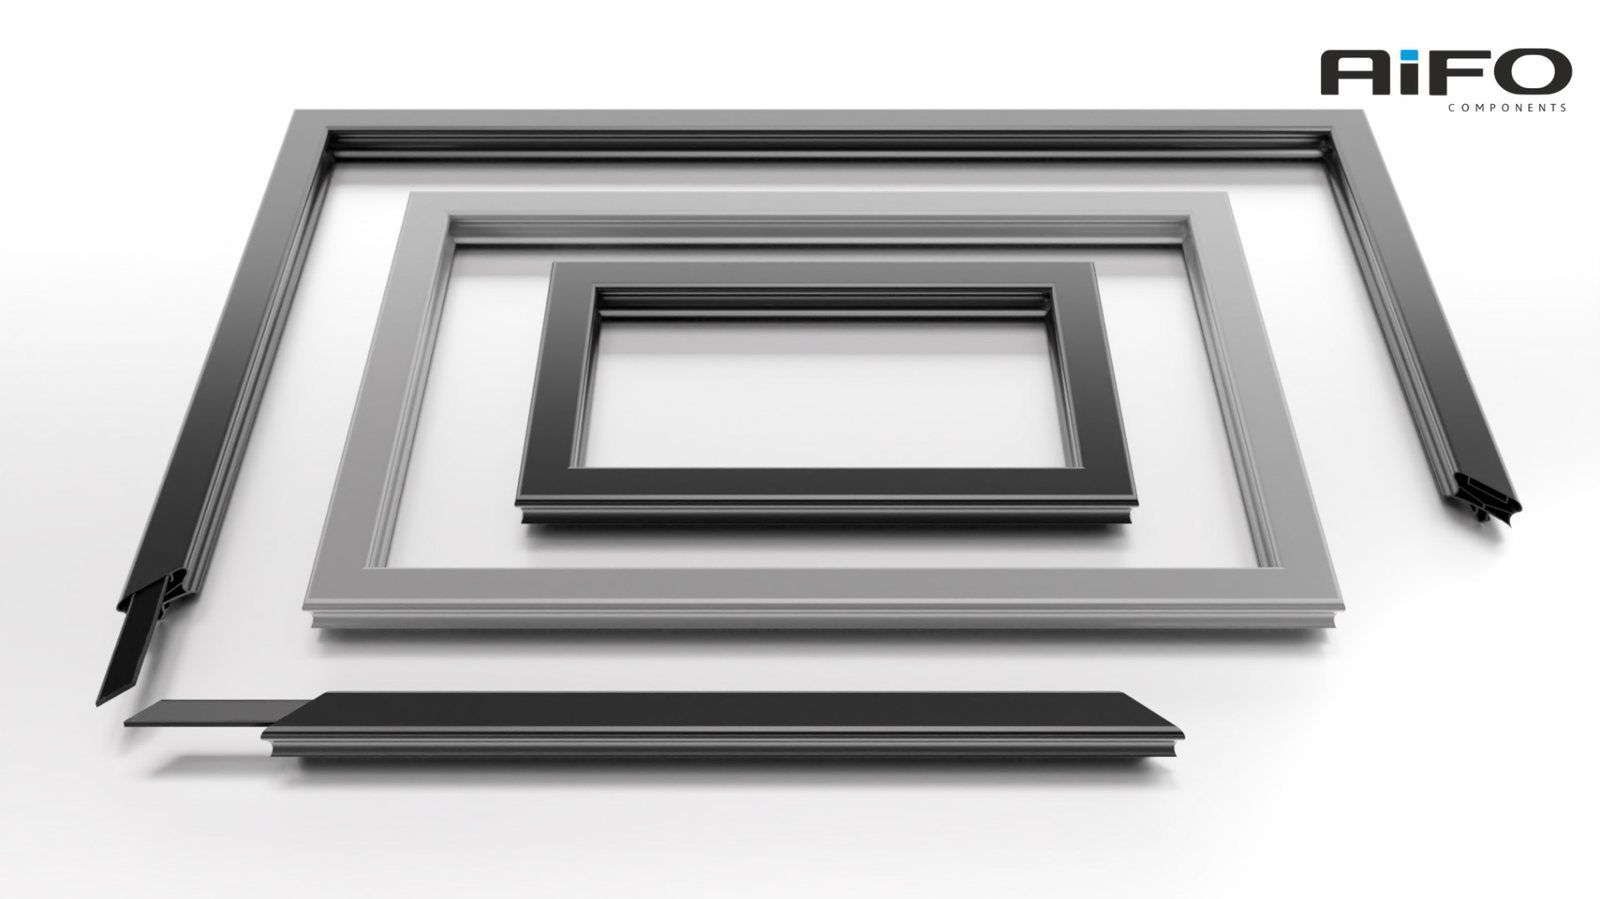
Schweißen von Magnetdichtungen für die Kältetechnik
Dichtungen und Magneteinlagen
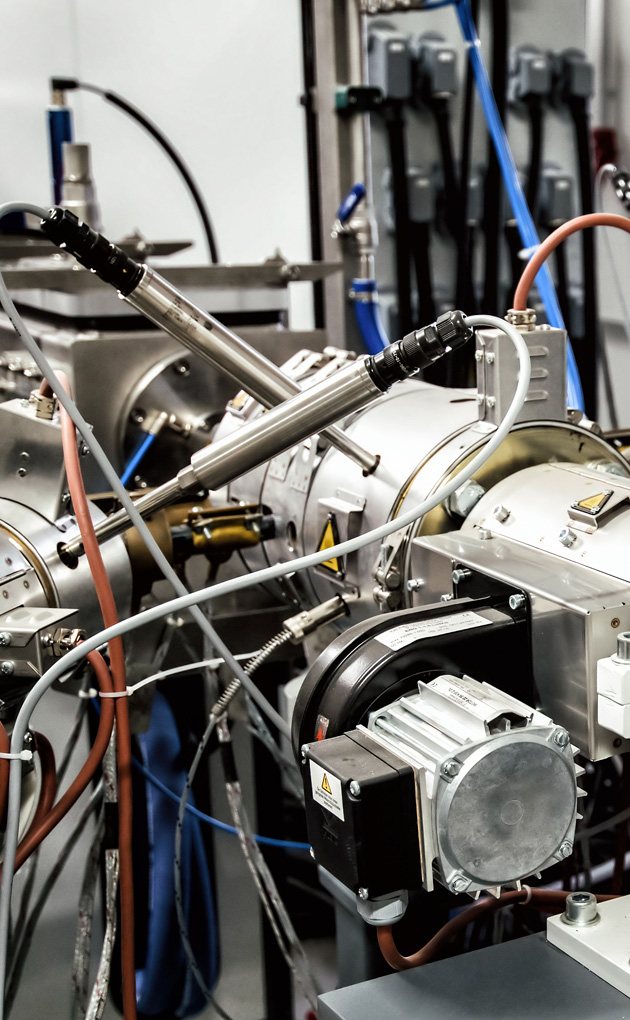
PVC-Profilextrusion, hart und weich
Extrudierte Profile für die Kältetechnik
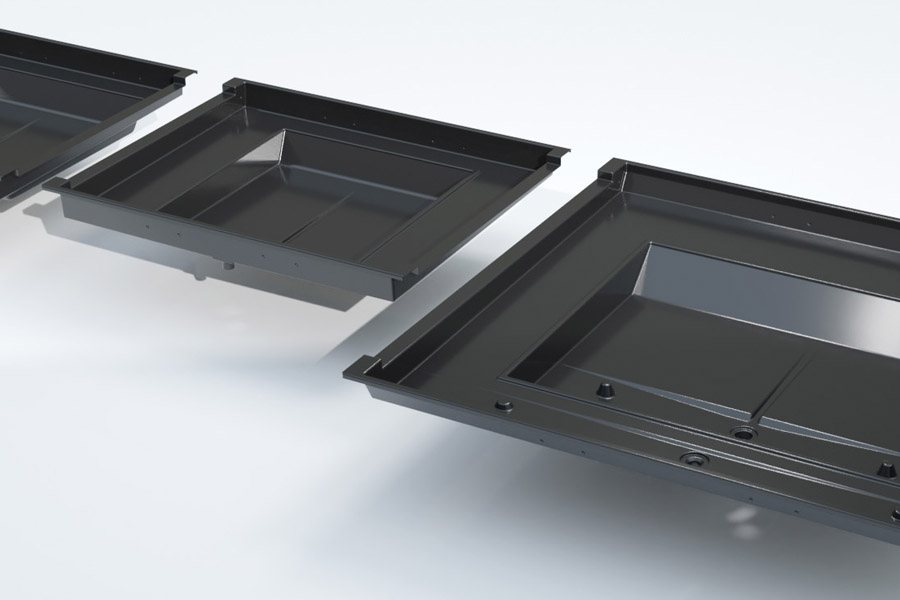
Thermoformen
Vakuumgeformte Bauteile
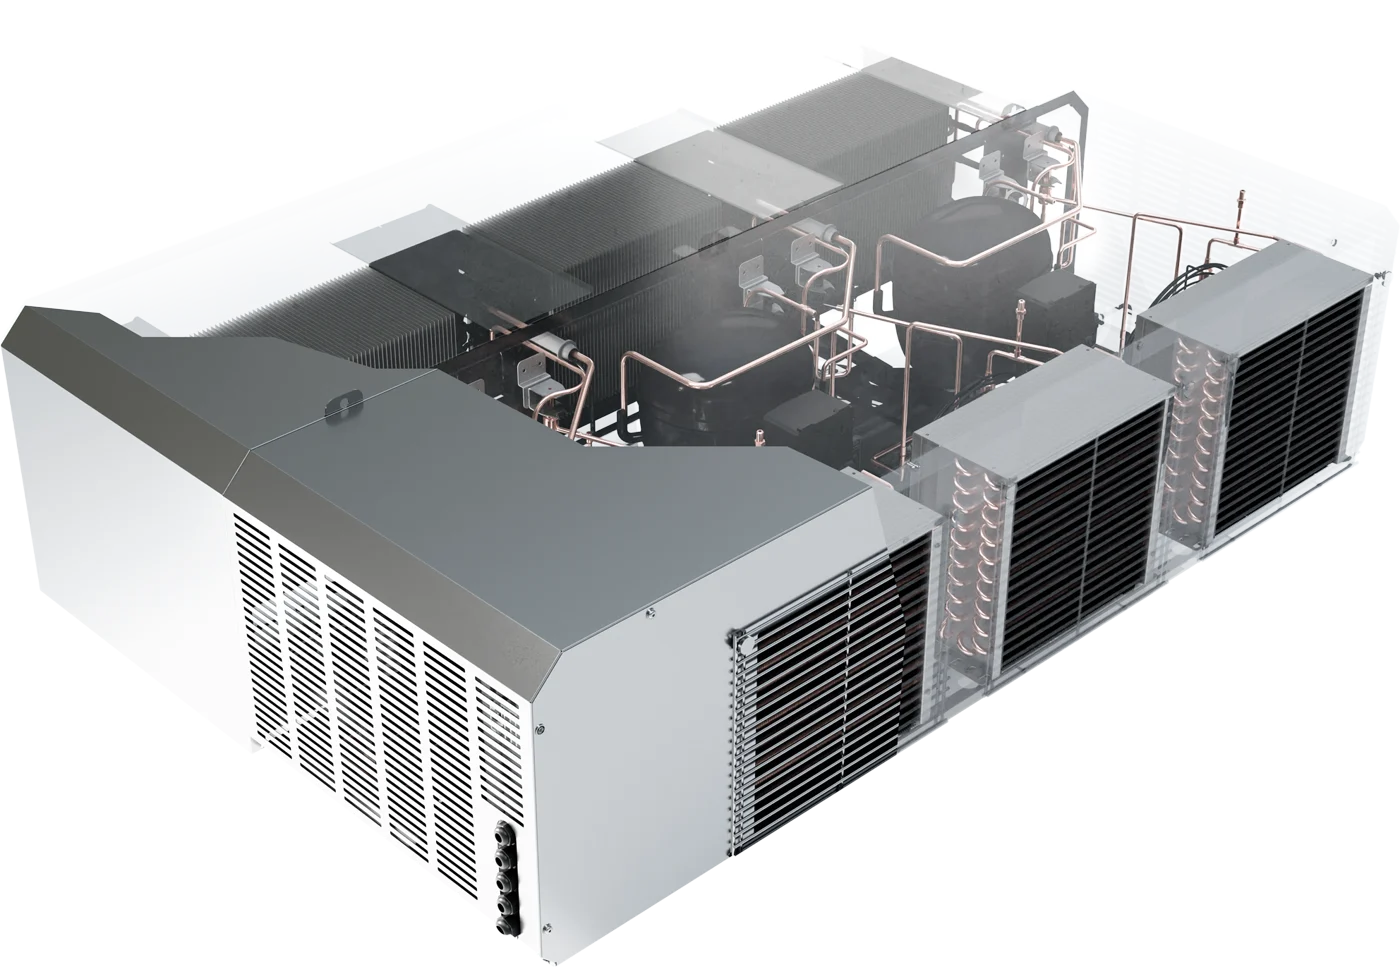
Kühlmonoblöcke
Monoblöcke und Verflüssigungssätze
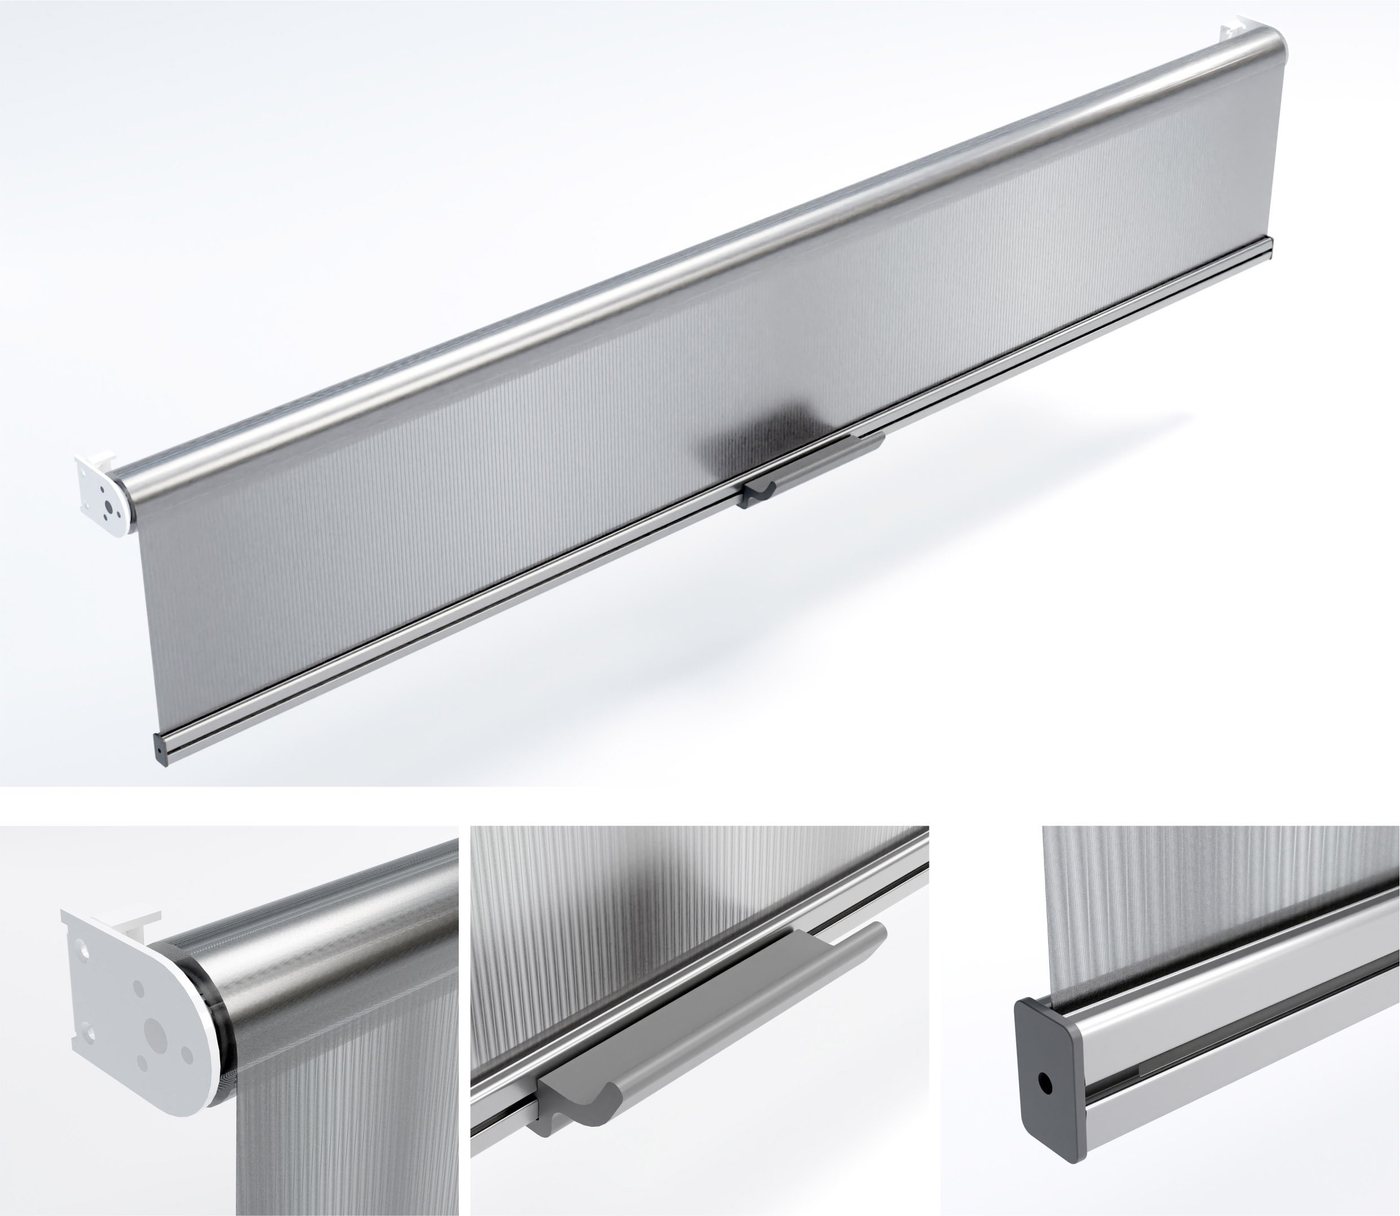
Fertigung von Rollos für Kühlregale
Rollos passend zum Regaltyp
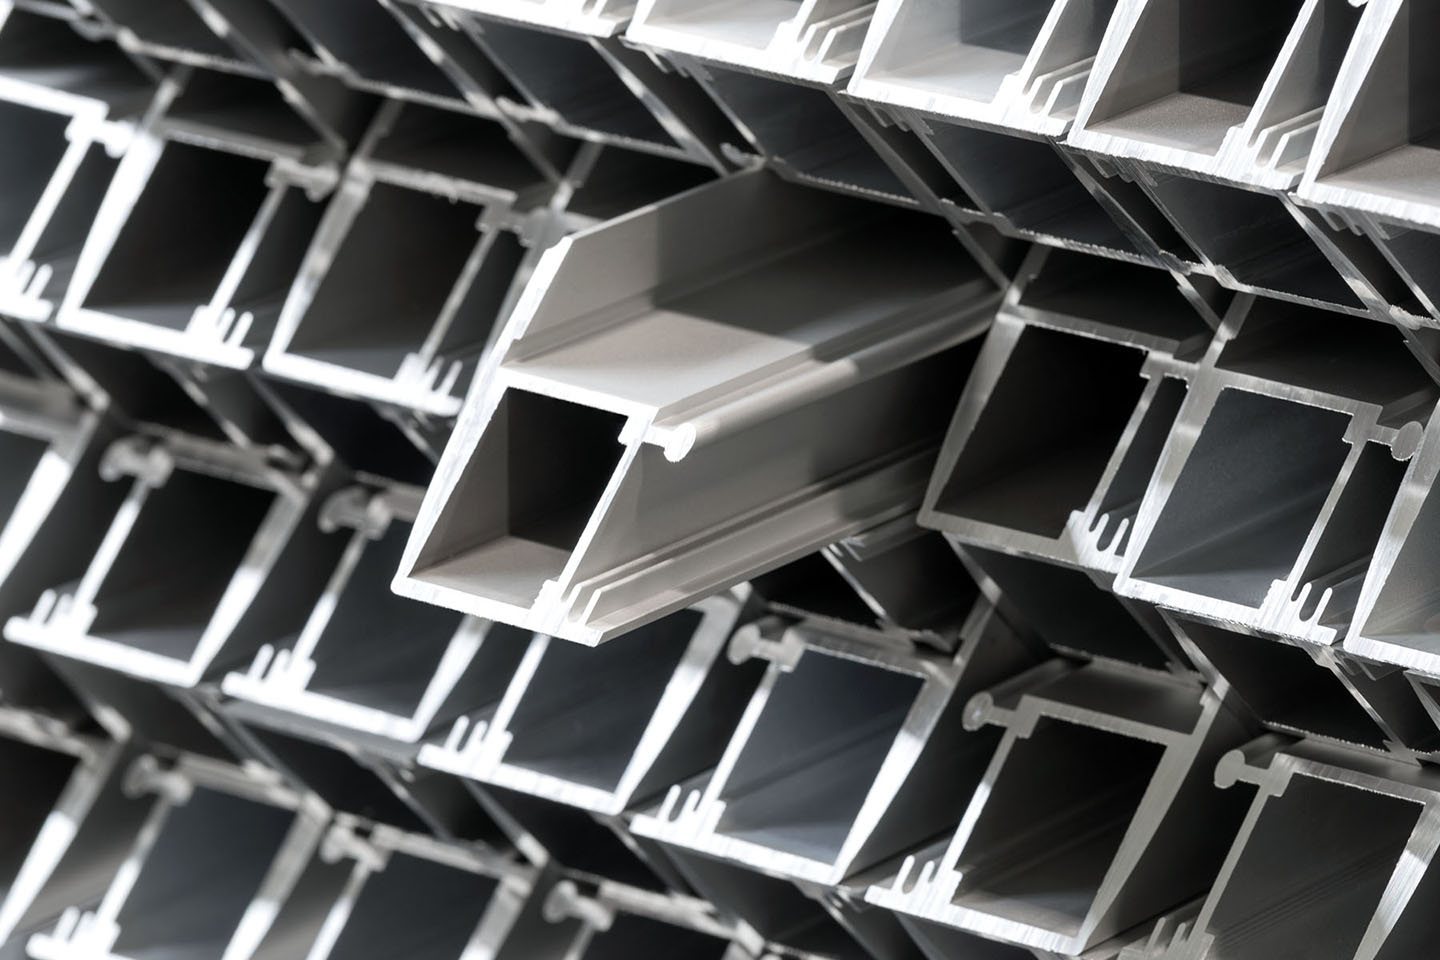
Profile gegen Wärmebrücken
Zwei Profilfamilien und Sonderquerschnitte
PU-Isolierung von Kühlmöbelteilen
Bauteile mit Polyurethankern
Ein Bauteil, das beim ersten und beim zehntausendsten Stück gleich aussieht.
- Komplexe Formen mit Nuten, Vertiefungen und feinen Details.
- Unterstützung bei der Auslegung von Bauteil und Spritzgießwerkzeug.
- Automatisierter Zyklus – niedrige Stückkosten in der Serie.
FAQ
Häufige Fragen zum Spritzgießen
Keine Antwort gefunden? Schreiben Sie uns – wir bewerten das Bauteil und wählen den Kunststoff.
Frage stellenWas ist Spritzgießen?
Ein zyklisches Kunststoffverfahren: Granulat wird im Zylinder der Spritzgießmaschine plastifiziert und anschließend unter Druck in ein geschlossenes Werkzeug eingespritzt, wo es zum fertigen Bauteil erstarrt.
Brauche ich ein eigenes Spritzgießwerkzeug?
Nein. Wir können das Werkzeug nach Ihrem Modell fertigen, arbeiten aber ebenso mit vom Kunden beigestellten Werkzeugen.
Welche Kunststoffe setzen Sie ein?
Wir verarbeiten Thermoplastgranulate mit unterschiedlichen Eigenschaften. Der Werkstoff richtet sich nach Belastung, Betriebstemperatur und eventuellem Lebensmittelkontakt.
Wie lange dauert die Fertigung eines Teils?
Ein einzelner Zyklus dauert ab wenigen Sekunden. Die Zeit hängt vor allem von Größe und Komplexität des Bauteils ab.
Müssen die Teile nach dem Spritzguss nachbearbeitet werden?
An den Trennkanten kann Grat verbleiben. Wir entfernen ihn automatisch und glätten die Kanten, damit das fertige Teil dem Entwurf entspricht.
Unterstützen Sie bei der Bauteilauslegung?
Ja. Unsere Ingenieure beraten zu Form, Wandstärke und Werkstoff, damit sich das Teil wiederholgenau und fehlerfrei spritzen lässt.
Projekt besprechen
Wir entwerfen und spritzen Ihr Bauteil
Senden Sie uns ein 3D-Modell oder eine Zeichnung – wir wählen den Kunststoff, bewerten das Werkzeug und kalkulieren die Serie.
Schreiben Sie uns
Wir antworten in der Regel innerhalb von 24 Arbeitsstunden.